Wie kann das Problem der Fehlausrichtung der WPC-Türleiste gelöst werden?
Gründe und Abhilfemaßnahmen für eine Fehlausrichtung der WPC-Türleisten (Verwerfung, Asymmetrie, Dickenabweichung, Torsion)
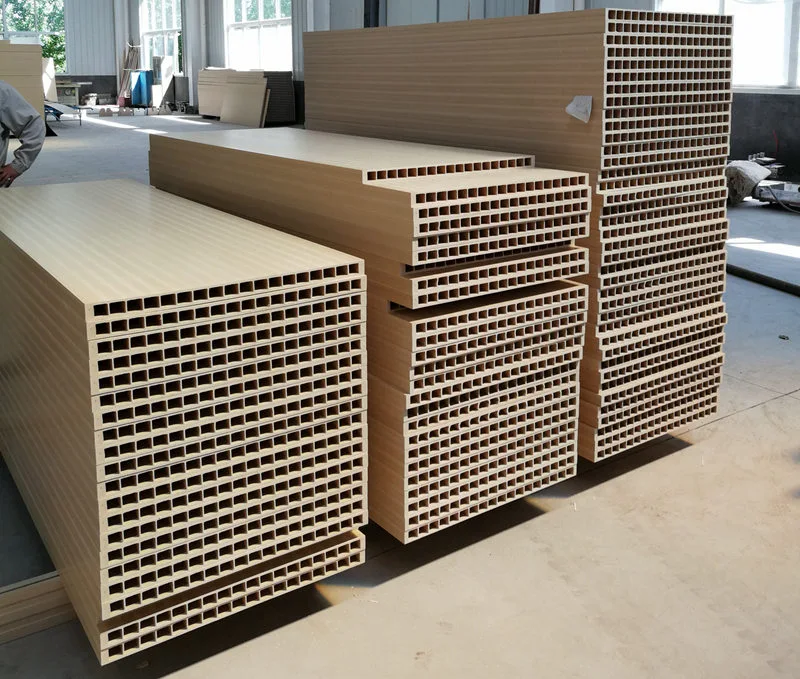
WPC-Türen werden durch die Verbindung von PVC und Holzpulver hergestellt und weisen typischerweise eine Hohlstruktur auf, die in einem einzigen Extrusionsschritt gebildet wird. Um die Gesamtfestigkeit des Profils zu erhöhen, werden in der Regel mehrere Verstärkungsrippen im Hohlraum eingebaut. Eine Verformung dieser Rippen wirkt sich nicht nur auf die Ebenheit der Oberfläche aus, sondern schwächt auch die strukturelle Unterstützung, wodurch möglicherweise das ordnungsgemäße Einsetzen der Stahlauskleidungen bei der anschließenden Türpaneelmontage behindert wird, was sich direkt auf die Qualität und Installationsleistung der fertigen Tür auswirkt. Basierend auf umfangreicher Produktionserfahrung haben die Ingenieure von Yongte häufige Ursachen für Rippenverzerrungen bei der WPC-Türextrusion ermittelt und praktische Lösungen entwickelt. Diese ermöglichen es Technikern, Probleme schnell zu diagnostizieren, Parameter und Geräteeinstellungen anzupassen, Fehlerraten zu senken und eine gleichbleibende Profilqualität sicherzustellen. Der folgende Abschnitt beschreibt systematisch die spezifischen Erscheinungsformen und Abhilfemaßnahmen für jede Ursache, geordnet nach Wichtigkeit.
Die Verformung von WPC-Türverstärkungsstreifen betrifft typischerweise die inneren Rippen. Häufige Anzeichen sind seitliche Verschiebungen oder S-förmige Verformungen, ungleichmäßige Dicke (variiert zwischen dickeren und dünneren Abschnitten), allgemeine Verdrehung und in schweren Fällen Ablösung von der Außenwand, Fehlausrichtung des Hohlraums oder Rückprallverformung nach dem Abkühlen.
Kernmechanismus: ungleichmäßige Extrusion aus dem Maschinenkopf → asymmetrischer Formwiderstand → ungleichmäßige Kühlschrumpfung → schiefe Zugkraftverteilung.
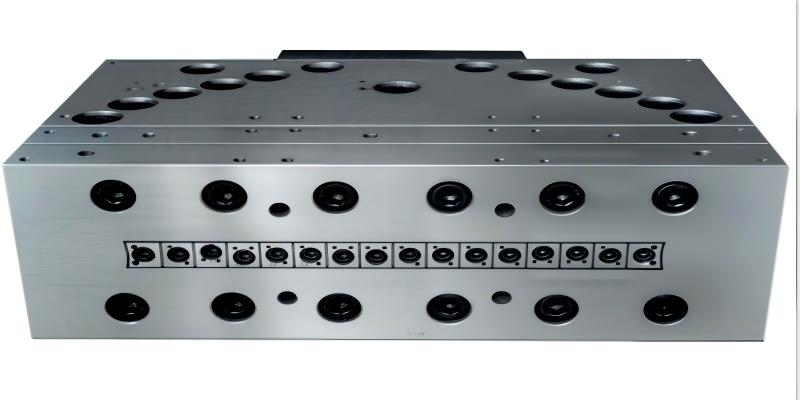
1、WPC-Türextrusionsdüsenkopf und Form (am häufigsten – Fehlerbehebung priorisieren)
Ursachen
1. Unausgeglichene Strömungskanäle der Form: Erhebliche Ungleichheit des Strömungswiderstands zwischen der Rippe und der Außenwand; schmale oder lange Rippenzuführungskanäle verlangsamen den Materialfluss relativ zur Außenwand, wodurch sich die Rippen dehnen und biegen; Alternativ führen lokale Materialansammlungen in Rippenkanälen zu schwankenden Durchflussraten.
2. Asymmetrische Rippendüsenspalte: Größere Lücken an einer Düsenkante und kleinere an der anderen erzeugen eine ungleichmäßige Dicke (dicker auf der einen Seite, dünner auf der anderen), was zu einer Eigenbiegung beim Extrudieren führt.
3. Ungleichmäßige Düsentemperaturverteilung: Zu hohe Temperaturen im Rippenbereich erhöhen die Fließfähigkeit der Schmelze, was zu Dehnung und Abweichung führt; Zu niedrige Temperaturen erhöhen die Elastizität und innere Spannung der Schmelze, was zu Rückprall und Verformung nach dem Auswerfen führt.
4. Kohlenstoffablagerungen am Düsenkopf: Verkoktes Holzpulver haftet an den Verstärkungsströmungskanälen und führt zu lokalen Verstopfungen, Strömungsschwankungen und periodischen Fehlausrichtungen der Rippen.
5. Verformte oder lockere Verstärkungsstäbe (Matrizenkern-Stützstangen): Falsch ausgerichtete Positionierungsstäbe des Matrizenkerns verschieben die Formungsposition der Verstärkung außermittig, was zu einer direkten Rippenabweichung während der Extrusion führt.
Lösungen
1. Matrizenvorbereitung: Polieren Sie den Rippenströmungskanal, um die Entladungsraten zwischen der Außenwand und der Rippe auszugleichen. Verbreitern Sie die Position der Rippe im Kanal entsprechend, um eine ausreichende Materialzufuhr zu gewährleisten. Halten Sie dabei die Fließgeschwindigkeit der Rippe leicht gleich oder langsamer als die der Außenwand und vermeiden Sie so einen wesentlich schnelleren Fluss an der Außenwand. Kalibrieren Sie die Öffnungsspalte der Matrize und passen Sie die Verstärkungskante gleichmäßig an. Überprüfen Sie die Stützstangen des Formkerns, verriegeln und richten Sie ihre Koaxialität aus und ersetzen Sie alle deformierten Stangen.
2. Temperaturregelung in Zonen: Halten Sie die Verstärkungszone des Formkerns auf einer etwas niedrigeren Temperatur als die Außenwand, um die Fließfähigkeit der Schmelze zu verringern und den Rückprall zu minimieren. Halten Sie die Gesamttemperatur unter 185 °C (für PVC-Holz-Kunststoff-Verbundwerkstoffe), um eine Karbonisierung des Holzpulvers zu verhindern. Zerlegen Sie die Form regelmäßig, um angesammelten Koks zu entfernen. Tragen Sie während der Stillstandszeit eine Wärmedämmung auf, um zu verhindern, dass Holzpulver verkohlt und an den Wänden haftet.
2、Formulierungs- und Materialfaktoren
Ursachen
1. Ungleichmäßige Partikelgrößenverteilung und hoher Feuchtigkeitsgehalt: Erhitzende Feuchtigkeit erzeugt Schaum und innere Blasen, was zu ungleichmäßiger lokaler Festigkeit und ungleichmäßigem Kühlschrumpf führt, was zu einer Biegung führt; Zu grobes Holzpulver verursacht erhebliche Schwankungen im Elastizitätsmodul des geschmolzenen Materials.
2. Ungleichgewicht der Schmierung: Übermäßige äußere Schmierung macht die Schmelzoberfläche zu rutschig, was zu einem schlechten Kontakt zwischen der Rippe und der Formhülse und einer möglichen Abweichung führt; Eine unzureichende äußere Schmierung erhöht die Reibung und verformt die Rippe unter einseitigem Zug durch die Formhülse. Eine unzureichende innere Schmierung erhöht die Elastizität der Schmelze und verursacht einen Rückprall beim Auswerfen der Form.
3. Zu hoher Calciumcarbonat-Füllstoffgehalt: Reduziert die Duktilität der Schmelze und beeinträchtigt die Einschnürungszähigkeit, wodurch das Material anfällig für Zugverzug wird.
Ungleichmäßige Materialmischung und Chargenschwankungen: Verursacht periodische Änderungen der Schmelzviskosität, unterschiedliche Dicke der Bewehrungsstäbe und die Bildung einer S-Biegung.
Lösungen
1. Holzpulvertrocknung: Kontrollieren Sie den Feuchtigkeitsgehalt auf <1 % und stellen Sie eine gleichmäßige Partikelgröße sicher, um eine übermäßige Grobheit zu verhindern.
2. Feinabstimmung des Schmiersystems: Reduzieren Sie übermäßige externe Schmierung. Sorgen Sie für eine ausreichende interne Schmierung, um die Homogenität der Schmelze zu verbessern. Nehmen Sie geringfügige Stabilisatoranpassungen vor, um die thermische Stabilität zu gewährleisten.
3. Stabiler Mischprozess: Halten Sie konstante Misch- und Kühlaustrittstemperaturen bei hoher Geschwindigkeit aufrecht und stellen Sie eine gleichmäßige Mischzeit pro Charge sicher.
3、Umformkühlsystem (Die Umformphase ist entscheidend für die Rippenformung)
Ursache
1. Asymmetrie zwischen linker und rechter Vakuumformhülse: Übermäßiges Vakuum auf einer Seite zieht Rippen zu sich hin, was zu einer Fehlausrichtung führt. Hochvakuum verformt dünnwandige Rippen direkt; Ein unzureichendes Vakuum verhindert die ordnungsgemäße Haftung an der Hülse, was zu Positionsinstabilität führt.
2. Ungleichmäßige Abkühlung in den Wasserkanälen des Formhohlraums: Eine schnelle Abkühlung auf der Innenseite führt zu einer frühen Aushärtung, während eine langsamere Abkühlung auf der Außenseite die Schrumpfung fortsetzt und einen Unterschied erzeugt, der den Bewehrungsstab verbiegt.
3. Abnutzung oder Fehlausrichtung der Einführungsführung der Formhülse: Durch außermittiges Einführen geraten die Rippen aus der Ausrichtung.
4. Die inneren Rippen der Formhülse entsprechen den Graten und Stufen des Formhohlraums, was zu einem hohen einseitigen Reibungswiderstand führt.
Lösung
1. Stellen Sie das Vakuum auf beiden Seiten unabhängig voneinander ein, um das Gleichgewicht sicherzustellen. Vermeiden Sie willkürliche Erhöhungen. Bei dünnwandigen Bereichen das Vakuum entsprechend reduzieren.
2. Überprüfen Sie die Wasserkreisläufe auf Lecks oder Verstopfungen. klare Verstopfungen; Installieren Sie zusätzliche Kühlleitungen an entsprechenden Hohlräumen für eine gleichmäßige Kühlung. Überwachen Sie die Wassereinlass- und -auslasstemperaturen.
3. Stellen Sie die Einstellstation so ein, dass eine koaxiale Ausrichtung von Düsenkopf, Einstellhülse und Zugmechanismus gewährleistet ist. Grate an der Einstellhülse schleifen; Bei starkem Verschleiß ersetzen.
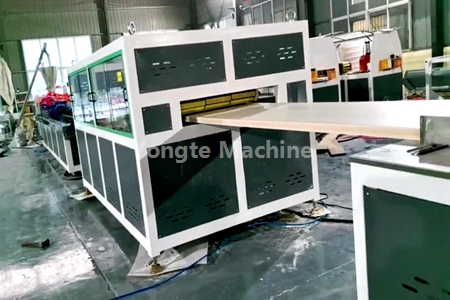
4、Traktions- und Extrusionsprozess
Ursache
1. Asynchrone Traktion oder ungleichmäßige Riemenspannung (unterschiedliche Spannung zwischen linker und rechter Seite); unausgeglichene vertikale oder seitliche Zugkraft (auf einer Seite stärker), wodurch eine seitliche Belastung entsteht, die die inneren Rippen verbiegt; Eine schwankende Zuggeschwindigkeit (abwechselnd schnell und langsam) verändert die Rippendehnung.
2. Diskrepanz zwischen Extrusions- und Ziehgeschwindigkeit: Eine zu hohe Ziehgeschwindigkeit dehnt und verdünnt die Rippen und führt zu einer inneren Zugspannung, die beim Loslassen zu einem Rückprall und einer Biegung führt. Bei unzureichender Geschwindigkeit werden die Rippen zusammengedrückt, was zu Ausbeulungen und Verformungen führt.
3. Instabile Schneckenrotation und schwankender Schmelzedruck: Pulsierender Austrag führt zu periodischen Schwankungen der Rippendicke, was zu einer wellenförmigen Krümmung führt.
4. Falscher Luftspalt zwischen Düsendüse und Formhülse: Ein zu großer Spalt ermöglicht eine freie Dehnung des geschmolzenen Materials und neigt zu Abweichungen. Bei unzureichendem Spalt besteht die Gefahr einer Materialkollision mit der Matrize.
Lösung
1. Kalibrieren Sie den Traktor: Stellen Sie eine gleichmäßige Riemenspannung auf beiden Seiten sicher, prüfen Sie den Verschleiß und überprüfen Sie die Stabilität der Zuggeschwindigkeit.
2. Extrusions- und Ziehgeschwindigkeiten ausbalancieren: Rippendehnungsrate minimieren; Halten Sie bei Holz-Kunststoff-Profilen die geringstmögliche Dehnungsrate ein, um innere Spannungen zu reduzieren.
3. Systemdruck stabilisieren: Überprüfen Sie, ob die Filtersiebe verstopft sind, und stellen Sie sicher, dass die Konfiguration korrekt ist, um Druckschwankungen zu minimieren.
4. Halten Sie einen Luftspalt von 10–20 mm ein, um ein seitliches Verschieben zu verhindern, bevor das Profil in die Formhülse gelangt.
5、Endgültiger Rückprall (Verstärkungsstäbe verformen sich nach Abschluss der Abkühlung allmählich)
Ursache: Eigene Restspannung, falscher Abkühlungsgradient, zu schnelle Oberflächenabkühlung, kontinuierliche innere Kontraktion und anschließende Rippenverformung.
Gegenmaßnahmen: Kühlwassertank erweitern und Nachkühlung einbauen; Regulieren Sie den Kühlgradienten von hoch nach niedrig, um abrupte Temperaturabfälle zu verhindern. Verringern Sie das Ziehverhältnis entsprechend.
Ähnliche Neuigkeiten
- Wie viele Formen werden für einen Türrahmensatz benötigt?
- Integriertes Anti-Bridging-Zufuhrsystem für die Extrusion von recyceltem Kunststoff
- Produktionslinie für mikroporöse Sickerrohre aus Gummischaum von Yongte erfolgreich für indischen Kunden in Betrieb genommen
- Vorteile von Bewässerungsrohren aus Gummi im Vergleich zu herkömmlichen Bewässerungsrohren
- Kann Yongte einen schlüsselfertigen Projektservice für eine WPC-Terrassendielenanlage liefern?
- 200 x 50 mm Recycling-Vollkunststoff-Schnittholzmaschine erfolgreich getestet
Hinterlassen Sie mir eine Nachricht
Neue Produkte




Nachrichtenempfehlungen