

Flanschverbindung für Schnecke und Getriebe eines konischen Doppelschneckenextruders
Konischer Doppelschneckenextruder: Vor- und Nachteile des Flanschverbindungsschemas zwischen Schnecke und Untersetzungsgetriebe
Konische Doppelschneckenextruder (Conical Twin) weisen typischerweise zwei gängige Arten von Antriebsendkonfigurationen auf:
① Starre Direktverbindung (Schraubendflansch → Abtriebswellenflansch; Schraubbefestigung; keine Kupplung);
② Abtriebswelle des Untersetzungsgetriebes → elastische Zahnkupplung/Trommelkupplung → Gewindestange.
Die konischen Doppelschneckenextruder von Yongte verwenden typischerweise eine elastische Kupplungsverbindungsmethode; Als Reaktion auf eine spezifische Kundenanforderung haben die Ingenieure von Yongte jedoch speziell eine Reihe konischer Doppelschneckenextruder mit einer starren Direktverbindung auf Flanschbasis entwickelt und hergestellt – diese Einheiten werden hauptsächlich für die Extrusionsproduktion von PVC-Fensterprofilen verwendet. Tatsächliche Produktionsabläufe haben gezeigt, dass das Antriebssystem bei kontinuierlichen Extrusionsprozessen mit hoher Geschwindigkeit mit stabiler Leistung arbeitet und die axiale Positionierungsgenauigkeit der Schnecke die Maßtoleranzanforderungen für die Profilextrusion erfüllt; Darüber hinaus entsprechen Aussehen und mechanische Eigenschaften der extrudierten Produkte vollständig den Produktionsstandards des Kunden. Im Vergleich zum kupplungsbasierten Verbindungsansatz reduziert diese Direktverbindungskonfiguration die axiale Länge der Antriebswelle, spart Platz im Werkstattlayout des Kunden und eliminiert gleichzeitig die zusätzlichen Beschaffungs- und Wartungskosten, die mit Kupplungsbaugruppen verbunden sind. Dadurch ist sie perfekt auf die Produktionsanforderungen des Kunden abgestimmt, die in seiner spezifischen Kapazitätsplanung definiert sind.
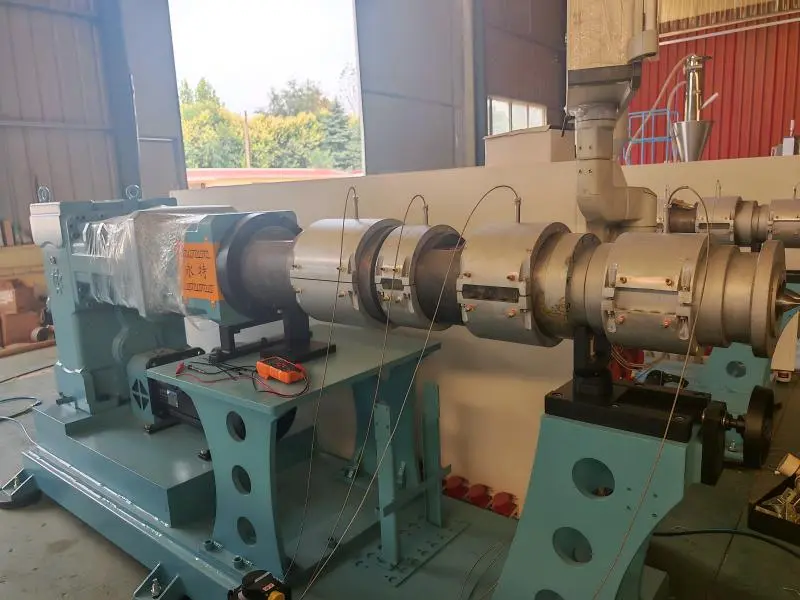
Welche Vor- und Nachteile hat die starre Direktverbindung und für welche Produktionsszenarien eignet sie sich?
Vorteile
1. Die Konstruktion ist kompakt und weist kurze axiale Abmessungen auf, wodurch die für eine unabhängige Kupplung erforderliche Länge entfällt. Folglich ist der gesamte Maschinenkörper kürzer, was den Platzbedarf der Ausrüstung verringert. Angesichts des begrenzten Einlassraums der konischen Doppelkonstruktion erleichtert die verkürzte axiale Länge die Anordnung des Zuführsitzes und der Vakuumauslassöffnung.
2. Es zeichnet sich durch hohe Torsionssteifigkeit und minimales Getriebespiel aus. Durch das Anziehen der Flanschschrauben wird die Verbindung steif und gewährleistet eine Drehmomentübertragung ohne elastische Pufferspalten. Die beiden Schnecken zeichnen sich außerdem durch eine hervorragende Synchronisierung aus, wodurch sich diese Konstruktion besonders für Anwendungen mit PVC-Pulver eignet, bei denen Schneckenspiel und Eingriffsgenauigkeit von entscheidender Bedeutung sind. Dadurch wird das Risiko von Schneckenreibung und Materialscherschwankungen verringert.
3. Einfache Ausrichtung beim Einbau, hohe Drehmomentübertragungskapazität; Die Positionierung des Flanschanschlags gewährleistet eine hohe Zentriergenauigkeit. Die Flanschoberfläche kann erheblichem Drehmoment standhalten und bietet ausreichend Tragfähigkeit für PVC-Verarbeitungsanwendungen mit konischer Doppelbelastung und hohem Drehmoment. Im Vergleich zu elastischen Kupplungen eliminiert diese Konstruktion das Risiko einer Alterung und eines Ausfalls des Gummiblocks.
4. Wenige Komponenten und geringe Wartungskosten – keine Verschleißteile wie Kupplungselastomere oder Getriebehülsen, sodass Kupplungsdichtungen nicht regelmäßig ausgetauscht werden müssen; Das Schmiersystem erfordert nur eine Wartung am Untersetzungsgetriebe, dazwischen gibt es keine zusätzlichen Schmierpunkte.
5. Hervorragende Torsionssteifigkeit und Phasenstabilität unter Stoßbelastungen: Bei Vorschubschwankungen oder vorübergehenden Laststößen bleibt die Phasendifferenz zwischen den beiden Schnecken minimal, wodurch Störungen beim Schneckeneingriff verhindert werden und diese Konfiguration ideal für kontinuierliche, stabile Extrusionsvorgänge ist.
Mangel
1. Mangelnde Pufferdämpfungsfähigkeit, alle Stoßbelastungen werden direkt übertragen; Lastschwankungen und Start-/Stopp-Stöße werden direkt auf die Lager und Zahnräder des Untersetzungsgetriebes übertragen. Sollte sich die Schraube verklemmen oder durch Material eingeklemmt werden, wirkt die Stoßbelastung direkt auf die Abtriebswelle des Untersetzungsgetriebes, was leicht zu Schäden an den Zahnrädern oder Abtriebslagern führen kann; Daher sind strenge Überlastschutzmaßnahmen erforderlich.
Vergleich: Die elastische Kupplung kann einen Teil des Aufpralls absorbieren und schützt so das Untersetzungsgetriebe.
2.
3. Extrem strenge Anforderungen an die Koaxialität (Zentrierung): Bei einer starren Flanschverbindung kann eine unzureichende Reinigung der Verbindungsschnittstelle während der Installation, eine ungleichmäßige Schraubenbelastung oder Fundamentsetzungen zu Koaxialitätsabweichungen führen. Diese Bedingungen können während des Betriebs zusätzliche Biegemomente erzeugen, die zu Ermüdungsbrüchen der Flanschschrauben, Biegung der Ausgangswelle des Untersetzungsgetriebes oder schnellem Verschleiß des Lagers am hinteren Ende der Schraube führen können.
4. Die thermische Verformung kann nicht ausgeglichen werden: Nach der Erwärmung der konischen Doppelzylinder verlängert sich die Schnecke; Die Flansche bleiben jedoch starr verriegelt und verhindern so die Freisetzung axialer Wärmeausdehnung.
· Folgen: Das Ende der Schraube ist einem erheblichen Axialschub ausgesetzt, wodurch die Belastung des Axiallagers ansteigt, was zu einer Überhitzung des Lagers und einer verkürzten Lebensdauer führt. In schweren Fällen kann dies dazu führen, dass die Schraube zum Kopfende der Maschine gedrückt wird, wodurch sich der Schraubenabstand im Zylinder verändert.
Dies stellt den kritischsten Punkt im Zusammenhang mit der direkten Verbindung mittels konischem Doppelschraubenflansch dar; Viele Maschinenmodelle sind mit einer Drucklagerbaugruppe ausgestattet, die speziell für die Aufnahme axialer Wärmeausdehnung ausgelegt ist.
5. Komplexer Demontage- und Montageprozess: Beim Austausch der Schrauben oder beim Reinigen des Zylinders müssen alle Flanschschrauben entfernt und die Schrauben „starr mit der Abtriebswelle des Untersetzungsgetriebes gekoppelt“ werden; Daher muss beim Herausziehen der Schrauben auch die Positionierung des Reduzierstückendes berücksichtigt werden, was die Demontage- und Montagevorgänge zeitaufwändig macht. Darüber hinaus ist die Flanschschulter anfällig für Stoßschäden; Sobald diese Schulter beschädigt ist, wird die Zentriergenauigkeit beeinträchtigt und das Gerät wird funktionsunfähig.
6. Fehlerausbreitung: Schäden an einer Komponente wirken sich indirekt auf eine andere Komponente aus – eine festsitzende Schraube → der Aufprall wird direkt auf das Reduzierstück übertragen; Eine Verformung der Abtriebswelle des Untersetzungsgetriebes → führt direkt zu einer Abweichung der Schraube, was dazu führt, dass die Schraube am Zylinder reibt, wodurch der Fehler durch eine Kettenreaktion verstärkt wird.
Anwendungsfälle und Auswahlzusammenfassung
✅ Geeignet für: PVC-Profile und PVC-Granulierung; stabile Betriebsbedingungen; gleichmäßige Materialzufuhr; zuverlässige Systemintegration; und konische Doppellager mit Überlastschutz und Hochleistungs-Axiallagersätzen.
❌ Nicht geeignet für: Bedingungen mit häufigen Materialverstopfungen, häufigen Start-Stopp-Vorgängen oder stark schwankenden Lasten; Ohne zuverlässigen Drehmomentbegrenzungsschutz wird die Ausfallrate von flanschdirektgekoppelten Untersetzungsgetrieben deutlich ansteigen.
Technische Verbesserungsansätze (üblicherweise von vielen Herstellern von Doppelkegeln umgesetzt)
1. Die Flanschoberfläche verfügt über eine Positionierungskeilnut in Kombination mit hochfesten Scharnierlochschrauben, um eine ordnungsgemäße Zentrierung sicherzustellen.
2. Die Abtriebswelle des Untersetzungsgetriebes ist mit einem Hochleistungsdrucklager ausgestattet, das speziell dafür ausgelegt ist, der durch die axiale Wärmeausdehnung der Schraubenwelle erzeugten Druckkraft standzuhalten.
3. Fügen Sie einen Drehmomentbegrenzer (Scherstift/Reibungsdrehmomentschutz) hinzu, um das Drehmoment bei Materialblockaden sofort zu unterbrechen und so das Untersetzungsgetriebe zu schützen.
Führen Sie regelmäßige Überprüfungen der Ebenheit und Koaxialität der Flan-Means durch; Ziehen Sie die Schrauben in diagonalen Schritten an und stellen Sie dabei sicher, dass die Vorspannung richtig kontrolliert wird.
Ähnliche Neuigkeiten
- Wie viele Formen werden für einen Türrahmensatz benötigt?
- Integriertes Anti-Bridging-Zufuhrsystem für die Extrusion von recyceltem Kunststoff
- Produktionslinie für mikroporöse Sickerrohre aus Gummischaum von Yongte erfolgreich für indischen Kunden in Betrieb genommen
- Vorteile von Bewässerungsrohren aus Gummi im Vergleich zu herkömmlichen Bewässerungsrohren
- Kann Yongte einen schlüsselfertigen Projektservice für eine WPC-Terrassendielenanlage liefern?
- 200 x 50 mm Recycling-Vollkunststoff-Schnittholzmaschine erfolgreich getestet
Hinterlassen Sie mir eine Nachricht
Neue Produkte


Nachrichtenempfehlungen


