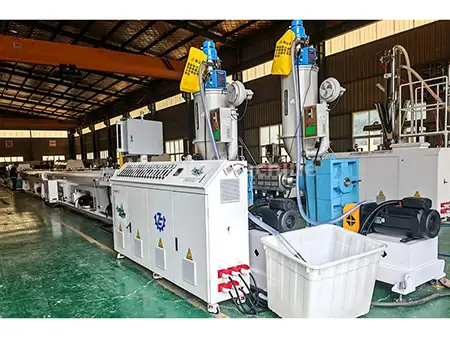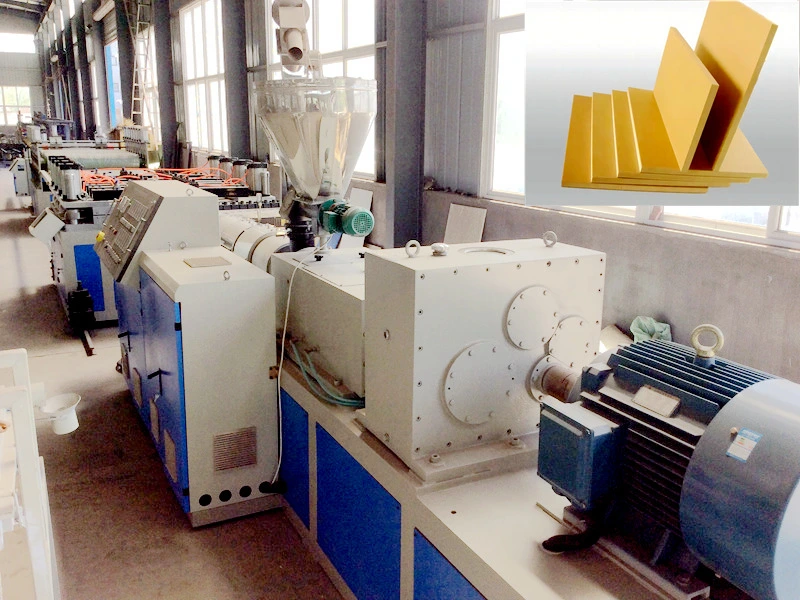
Temperatureinstellung der WPC-Extrusionsmaschine
Extrusionstemperaturkurve für PE-Holz-Kunststoff-Verbund (HDPE + Holzpulver)
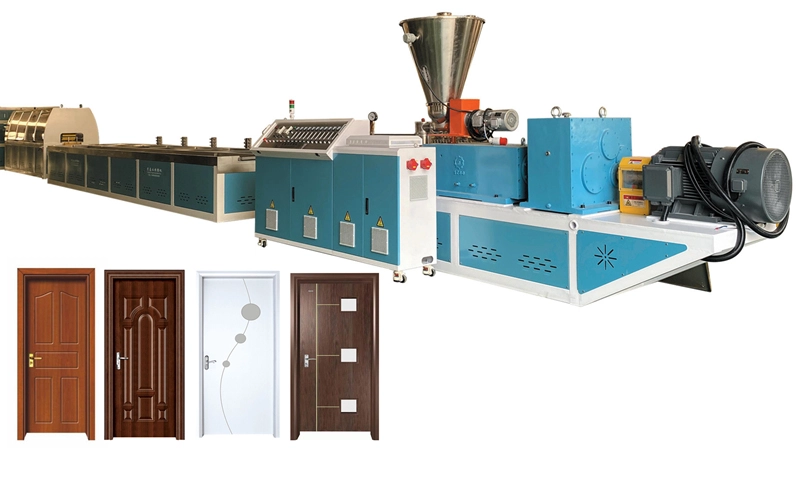
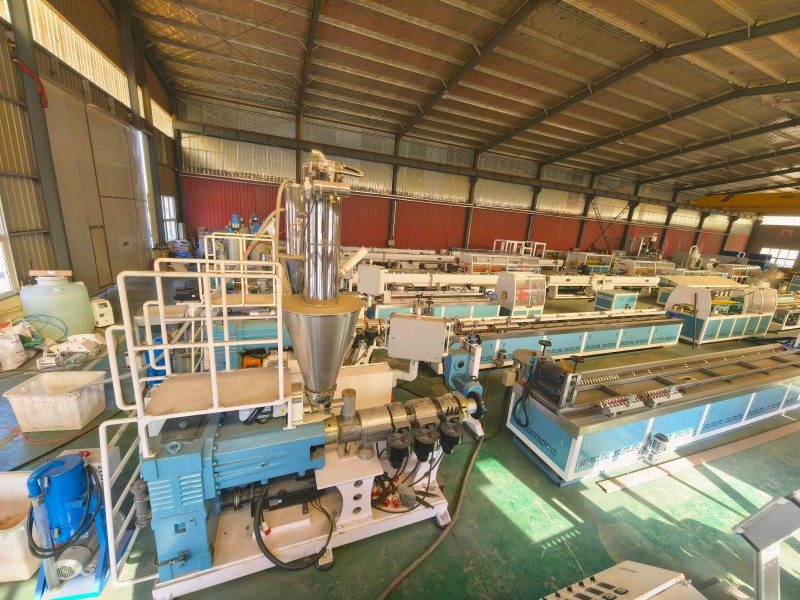
Anwendbare Szenarien: Produktionslinien für PE- und Holzpulver-Verbundwerkstoffe (flache Doppelschneckengranulierung → konisches Doppelschnecken-/Einschnecken-Extrusionsformen); Bei PE-Holz-Kunststoff-Verbundwerkstoffen sind die Hauptprobleme lokale Überhitzung, Feuchtigkeitsgehalt und Karbonisierung des Holzpulvers. Daher sollte die maximale Materialtemperatur vorzugsweise 185 °C nicht überschreiten. Im zweistufigen Verfahren sorgt die parallele Doppelschnecken-Granulationsstufe für eine gründliche Durchmischung, Plastifizierung und Bildung eines gleichmäßigen Granulats aus HDPE und Holzpulver; Die anschließende Profilformung erfolgt dann mit einem konischen Doppelschnecken- oder Einschneckenextruder. Dieser segmentierte Verarbeitungsansatz ermöglicht eine unabhängige Temperaturregelung in jeder Stufe und verringert so das Risiko einer lokalen Überhitzung. PE-Holz-Kunststoff-Verbundwerkstoffe reagieren sehr empfindlich auf die Verarbeitungsbedingungen; Besonderes Augenmerk muss auf örtlich zu hohe Temperaturen im Fass oder in der Matrize, auf Restfeuchtigkeit im Rohmaterial und auf die Verkohlung des Holzpulvers bei hohen Temperaturen gelegt werden. Solche Probleme können zu Verkohlungsflecken auf der Produktoberfläche, Verfärbungen oder sogar einer Verschlechterung der mechanischen Eigenschaften führen. Daher muss die Materialtemperatur in der tatsächlichen Produktion streng kontrolliert werden, wobei die maximale Temperatur vorzugsweise 185 °C nicht überschreitet.
I. PE-WPC-Extrusionstemperaturkurve (Pelletisierungsphase + Profilbildungsphase)
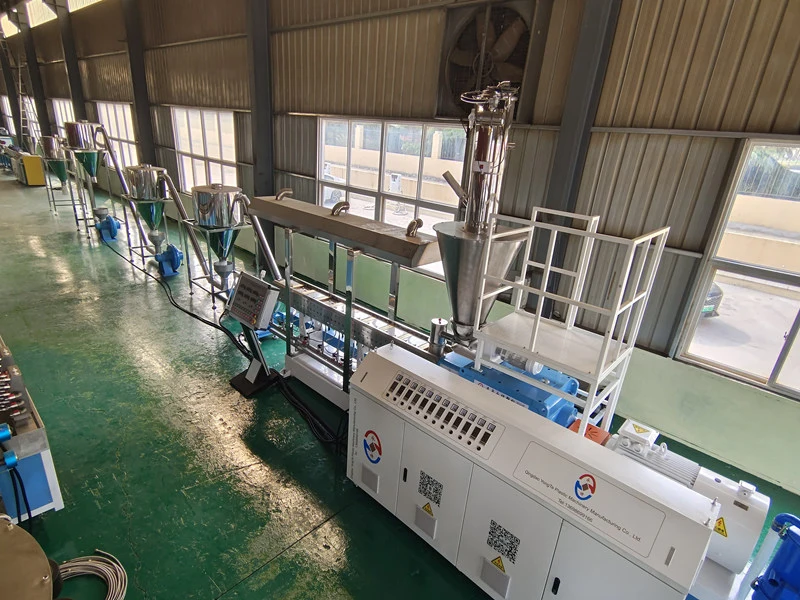
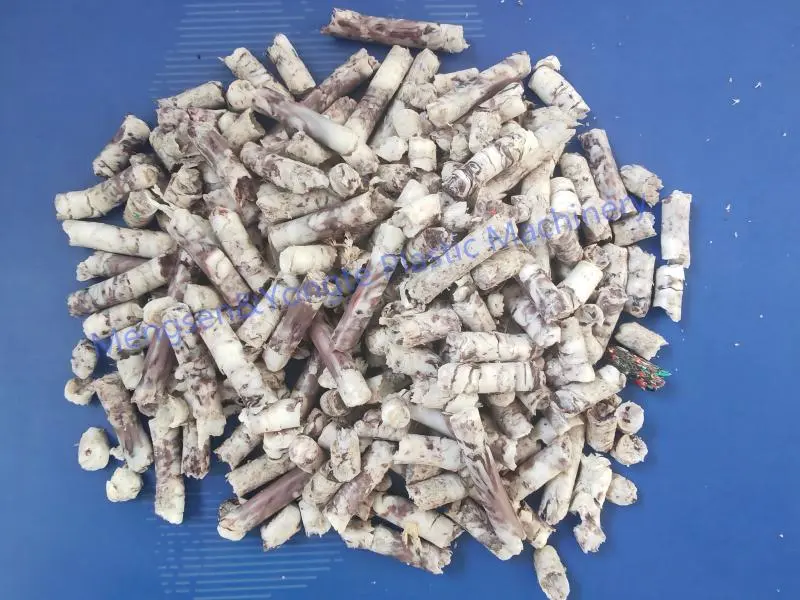
① Parallele Doppelgranulierung (PE-Holzgranulierung, parallele Doppelgranulierung in gleicher Richtung)
In der tatsächlichen Produktion sollte die Temperatur auf der Grundlage von Rohstoffparametern wie Holzpulvergehalt, Maschenweite und HDPE-Schmelzindex fein abgestimmt werden: Je höher das Holzpulver-Zugabeverhältnis, desto größer die Verarbeitungsschwierigkeit, was eine genauere Überwachung der Temperaturstabilität in der Plastifizierungsphase erforderlich macht, um einen lokalen Wärmestau zu verhindern; Je feiner die Maschenweite des Holzpulvers ist, desto größer ist die spezifische Oberfläche, was die Wahrscheinlichkeit einer Karbonisierung erhöht, was eine entsprechende Reduzierung des Temperaturbereichs in der Homogenisierungsstufe erfordert. Darüber hinaus muss die Steuerung der Wasserzufuhr in der Stufe der flachen Doppelgranulierung bereits in der Vorbehandlungsphase des Rohmaterials erfolgen; Beim Eintritt des Holzpulvers in die Anlage muss dessen Feuchtigkeitsgehalt geprüft werden, und wenn er 5 % übersteigt, muss eine Trocknungsbehandlung durchgeführt werden; andernfalls kann Feuchtigkeit, die in den Extruderzylinder eindringt, bei hohen Temperaturen Dampfblasen erzeugen, die die Gleichmäßigkeit der Granulierung beeinträchtigen und beim anschließenden Extrusionsformen zu inneren Porenfehlern in den extrudierten Endprodukten führen können.
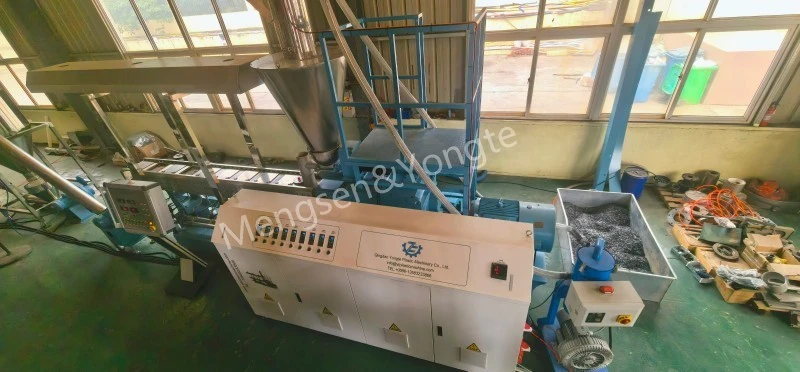
Zylinderlänge vom Zufuhranschluss bis zum Kopf, pro °C
|
Sektor |
Zone 1 (Zusatz) |
Zone 2 |
Zone 3 |
Zone 4-6 |
Zone 7-8 |
Zone 9 |
Kopf sterben |
|
Einstellung |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
Hauptpunkte:
· Stellen Sie den Einzugsbereich nicht zu hoch ein, damit das Holzpulver nicht vorzeitig erweicht und an der Schneckenstange festklebt, was zu Brückenbildung oder Verheddern der Stange führen kann.
· Die Zonen 3–5 bilden den primären Mischabschnitt, in dem die Temperatur allmählich erhöht wird;
· Senken Sie den Düsenkopf leicht ab, um den Temperaturanstieg in der Scherzone der Schmelze zu verringern.
· Die Massetemperatur darf 185 °C nicht über einen längeren Zeitraum überschreiten; Andernfalls kommt es zu einer schnellen Verkohlung der Holzfasern, wodurch schwarze Flecken entstehen und ein stechender, tabakartiger Geruch entsteht.
② Formmaschine (konische Doppelschnecke SJSZ oder Einzelschnecke, zum Extrudieren von Terrassendielen/Profilen aus Holz-Kunststoff-Pellets)
Temperaturparametertabelle für konische Doppelschneckenextruder
|
Parametertyp |
Ladebereich (Einheit: °C) |
Kompressionsbereich (Einheit: °C) |
Abluftabschnitt (Einheit: °C) |
Messbereich (Einheit: °C) |
Kopftemperatur (Einheit: °C) |
Formtemperatur (Einheit: °C) |
Gemessene Schmelzetemperatur (Einheit: °C) |
|
Temperatur einstellen |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Temperaturparametertabelle für die Einschneckenextrusion (coextrudierte Oberflächenschicht / einfaches Profil)
|
Parameterkategorie |
Ladebereich (Einheit: °C) |
Kompressionsbereich (Einheit: °C) |
Messbereich (Einheit: °C) |
Kopftemperatur (Einheit: °C) |
Formtemperatur (Einheit: °C) |
|
Wert einstellen |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Temperaturbetriebsprinzipien
1. Die eingestellte Temperatur entspricht nicht der tatsächlichen Temperatur der Schmelze; Zur Durchführung tatsächlicher Messungen der Schmelzetemperatur ist die Verwendung einer Schmelzesonde unerlässlich. Aufgrund der durch die Schneckenscherung verursachten Wärmeentwicklung liegt die gemessene Schmelzetemperatur typischerweise um 5–12 °C über der Solltemperatur.
2. Die Temperatur im Abgasbereich sollte nicht zu hoch eingestellt werden. In diesem Bereich werden der adsorbierte Wasserdampf und die niedermolekularen flüchtigen Stoffe im Holzpulver in großen Mengen freigesetzt; Wenn die Temperatur in dieser Zone zu hoch ist, können die Gase möglicherweise nicht gleichmäßig aus dem geschmolzenen Material entweichen, was leicht zum Aufschäumen der Schmelze und zu einer thermischen Zersetzung der Holzpulveroberfläche führen kann, was zu einer Karbonisierung führt.
3. Die Formtemperatur sollte etwas höher sein als die Temperatur im Dosierbereich, um sicherzustellen, dass das geschmolzene Material beim Eintritt in den Formhohlraum eine ausreichende Fließfähigkeit behält, wodurch ein reibungsloses Füllen und Formen erleichtert und die Bildung von Lochfraßfehlern auf der Produktoberfläche aufgrund unzureichender Fließfähigkeit verringert wird. Allerdings sollte die Formtemperatur nicht übermäßig hoch sein, da eine zu hohe Formtemperatur die Abkühlgeschwindigkeit der Oberflächenschicht des geschmolzenen Materials verringern würde, was zu Materialanhaftungen an der Formoberfläche (Formkleben) und möglicherweise zu Materialansammlungen und Brandflecken in Bereichen führen würde, in denen das Material längere Zeit verbleibt.
Ähnliche Neuigkeiten
- Vorteile von Bewässerungsrohren aus Gummi im Vergleich zu herkömmlichen Bewässerungsrohren
- Kann Yongte einen schlüsselfertigen Projektservice für eine WPC-Terrassendielenanlage liefern?
- 200 x 50 mm Recycling-Vollkunststoff-Schnittholzmaschine erfolgreich getestet
- Yongte WPC-Säulenherstellungsmaschine mit Coextrusion wurde erfolgreich getestet
- Wie können Plastikfolienabfälle zur Herstellung von Wood-Plastic-Composite-Produkten (WPC) genutzt werden?
- Anwendung für wasserdurchlässige Rohre aus Gummischaum
Hinterlassen Sie mir eine Nachricht