Ursachen für plötzlichen Schneckenbruch während des Betriebs des WPC-Granulator-Extruders
Ursachen für plötzlichen Schneckenbruch während des Betriebs des WPC-Granulator-Extruders
Ursachen für plötzlichen Bruch beim Betrieb des Parallel-Doppelschnecken-Gewindeblocks (Kompressionsblock/Transportblock)
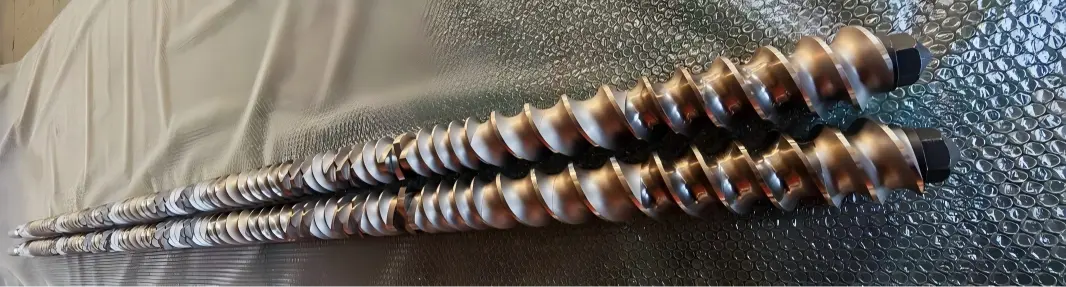
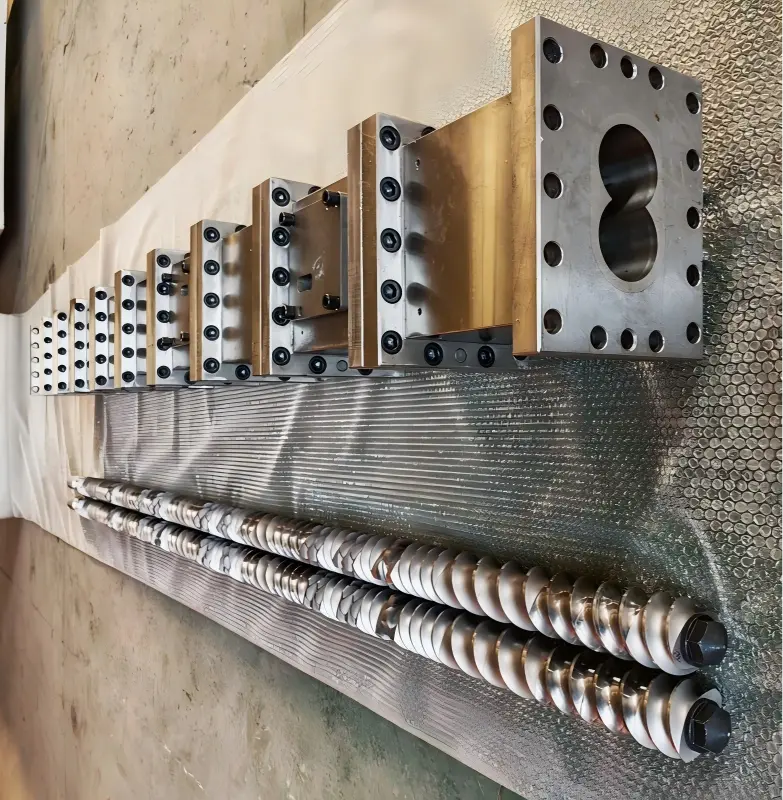
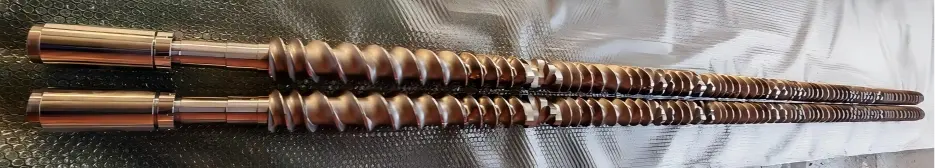
Der Yongte WPC-Granulierextruder ist mit einem parallelen Doppelschneckenextruder ausgestattet, bei dem die Schnecken aus einer zentralen Welle und modularen Gewindeblöcken bestehen. Die ausgewählten Gewindeblockmaterialien sind WR4 oder WR7, die eine hervorragende Verschleiß- und Korrosionsbeständigkeit bieten; Dementsprechend weisen die Schrauben unter diesen Betriebsbedingungen eine hervorragende Haltbarkeit auf. Bei der Herstellung sind die Gewindeblöcke jedoch ständig einer kombinierten Scher-, Druck- und Reibungsbeanspruchung ausgesetzt. Wenn in diesen Prozessen eine Anomalie auftritt, kann dies zu einem plötzlichen Bruch der Gewindeblöcke führen, was direkt zum Stillstand der Produktionslinie und zu erheblichen Ausfallverlusten und Wartungskosten für das Unternehmen führt. In den folgenden Abschnitten werden die möglichen Ursachen für plötzliche Bruchausfälle in den Gewindeblöcken paralleler Doppelschneckenextruder systematisch analysiert.
Der Bruch der parallelen Doppelschnecken-Gewindekomponenten des WPC-Granulator-Extruders stellt einen spröden Bruchmodus dar; Sie wird selten durch einen einzelnen Faktor wie z. B. eine momentane Überlastung verursacht, sondern resultiert vielmehr aus den kombinierten Auswirkungen von Materialfehlern, Spannungskonzentrationen und betrieblichen Stoßbelastungen. Diese Ursachen können in vier Hauptkategorien eingeteilt werden: das Material selbst, Bearbeitungs- und Montageprozesse, Herstellungs- und Betriebsbedingungen sowie Gerätestörungen.
Unterschiede: Beim Bruch handelt es sich typischerweise um fragmentierte Stücke mit einer spröden Bruchoberfläche und keiner nennenswerten plastischen Verformung; Abnutzung äußert sich in einer allmählichen Ausdünnung; Torsionsfehler werden normalerweise durch Überschreiten des zulässigen Drehmomentgrenzwerts für die Schraube verursacht.
1、Material- und Wärmebehandlungsfehler
1. Wärmebehandlung fehlgeschlagen
Die Nitrierschicht ist zu dick, was zu einer hohen Sprödigkeit führt; dem Grundmaterial mangelt es an ausreichender Temperierung, so dass innere Restspannungen zurückbleiben; bei Einwirkung von Betriebswärme werden diese Spannungen freigesetzt, was zu einem direkten Bruch führt;
Abschreckriss: Beim Abschrecken des Rohlings entstanden Mikrorisse; Diese Risse wurden bei der Werksinspektion nicht entdeckt, breiteten sich jedoch während des Betriebs aus und führten zu einem sofortigen Bruch.
2. Rohmaterialeinschlüsse, Porosität oder Hohlräume: Innere Einschlüsse oder Lunker in Schmiede- oder Gussteilen stellen inhärente Mängel dar. Unter normalen Betriebsbedingungen konzentriert sich die Belastung auf diese Defektstellen; Jede Schwankung kann dazu führen, dass diese Defekte sofort aufbrechen.
3. Falsche Materialauswahl: Bei normalem nitriertem Stahl wurde fälschlicherweise eine Formulierung mit hohem Füllstoffgehalt (Glasfaser, Kalziumkarbonat, Ruß) verwendet. Auf Warmarbeitsstahl ohne Molybdän wurde eine Formulierung mit hoher Korrosionsbeständigkeit aufgetragen, die zur Erosion des Substrats und zur Bildung von Mikrorissen führte.
Yongte WPC-Granulierextruder sind mit hochwertiger Schnecke und Zylinder ausgestattet, sodass es nicht zu Schäden aufgrund von Material- und Wärmebehandlungsfehlern kommt. Unser Schneckenmaterial ist WR4. WR4 ist ein hochleistungsfähiges, verschleißfestes Legierungsmaterial, das hauptsächlich bei der Herstellung von Schlüsselkomponenten von Industrieanlagen verwendet wird, insbesondere in Doppelschneckenextrudern, Mischkomponenten und anderen Bereichen. Darüber hinaus kann WR4 die Oberflächeneigenschaften durch Oberflächennitrieren oder Wolframcarbid-Spritzverfahren weiter verstärken, um eine verschleißfeste Schicht mit einer Dicke von 0,1–0,3 mm und einer Härte von bis zu HV1200–1500 zu bilden, die für die Verarbeitung von Rohmaterialien mit Füllstoffen hoher Härte (wie Quarzpulver und Metallpulver) geeignet ist.
2、Mechanische Montage und Strukturspannungsanalyse
1. Zu hohe axiale Vorspannung: Der Gewindeblock ist durch eine Sicherungsmutter gesichert; Ist die Vorspannung zu hoch eingestellt, steht der Gewindeblock dauerhaft unter einem hohen statischen Druck; Beim Erhitzen überlagert sich dieser Zustand mit der Wirkung der thermischen Ausdehnung, wodurch die innere Druckspannung die Bruchgrenze des Materials überschreitet.
Das axiale Spiel zwischen den Doppelschnecken ist von entscheidender Bedeutung: Ist das Spiel zu klein, dehnen sich die Schrauben durch die Hitze aus, wodurch die Stirnflächen der Gewindeblöcke zusammengedrückt werden und brechen.
2. Spannungskonzentration zwischen Keilnut und Innenloch: Die scharfen Ecken oder übermäßig kleinen Ausrundungen der Keilnut im Innenloch bilden Spannungskonzentrationspunkte. Ein zu fester Sitz der Passfeder kann zu Mikrorissen an der Nutkerbe führen, die sich dann weiter ausbreiten.
3. Die Gewindepassfläche ist uneben oder enthält Fremdkörper; die Endfläche kann Grate, Eisenspäne oder Materialreste aufweisen; Nach der Montage kommt es zu örtlicher Punktberührung an der Endfläche, wodurch im Betrieb örtlich hoher Druck entsteht, der zu Rissen an den Kontaktstellen führen kann.
4. Schlechte Schraubenausrichtung (Unrundheit zwischen den beiden Schrauben); Verschleiß an der Kupplung oder am Lagergehäuse; übermäßige Koaxialitätsabweichung zwischen den beiden parallelen Schrauben; Die Gewindeblöcke werden periodisch wechselnden Biegebeanspruchungen ausgesetzt, was zu Ermüdungsbrüchen führt.
3、Auswirkungen auf die Betriebsbedingungen des Prozesses (augenblickliche Last, die einen Bruch auslöst)
1. Kaltstart / durch Materialblockierung verursachter Hartstart: Wenn das Material im Inneren des Zylinders abkühlt und sich verfestigt, wird die Schnecke zwangsweise gestartet, was zu einem sofortigen Drehmoment führt, das das Nenndrehmoment weit übersteigt; Dadurch entsteht eine enorme Stoßbelastung, die direkt zum Bruch des Schraubenblocks führt – das häufigste Unfallszenario vor Ort.
2. Fremdkörper, die in den Lauf eindringen (z. B. Hartmetallgegenstände); Muttern, Dichtungen, Schraubenspäne oder Metallwerkzeuge fallen in den Trichter und bleiben zwischen dem Gewindeblock und dem Zylinder hängen, wodurch ein vorübergehender Druckstoß entsteht.
3. Lokale Überhitzung und plötzliche Änderungen der thermischen Belastung: Die lokale Temperatur steigt stark an und fällt dann schnell ab; Dieser wechselnde Temperaturwechsel führt zu Thermoschockrissen. Insbesondere bei nitrierten Bauteilen ist deren Thermoschockbeständigkeit schlecht.
4. Übermäßige Materialfüllung oder plötzliche Druckänderungen, ein starker Anstieg der Vorschubgeschwindigkeit oder eine verstopfte Auslassöffnung können dazu führen, dass der Kopfdruck schlagartig ansteigt und der Gewindeblock erheblichen Umfangs- und Axialkräften ausgesetzt wird.
4、Anhäufung von Ermüdungsschäden (bereits vorhandene versteckte Risse, plötzliches Auftreten)
Das Gewindeteil ist über einen längeren Zeitraum wechselnden Drehmomenten und wechselnden Belastungen ausgesetzt, wodurch sich Mikrorisse auf seiner Oberfläche nach und nach ausbreiten; Diese Schäden sind mit bloßem Auge nicht sichtbar. Wenn die Risse jedoch eine kritische Größe erreichen, breiten sie sich plötzlich und ohne Vorwarnung aus und erwecken den Anschein eines „plötzlichen Versagens“.
Schnelle Vor-Ort-Inspektionsmethode (visuelle Inspektion der Bruchfläche)
· Die Bruchfläche weist alte Risse und ein schalenartiges Muster auf: Ermüdungsbruch (infolge langfristiger Wechselbeanspruchung, nicht augenblicklicher Stoßeinwirkung).
· Flache und blanke Querschnitte mit spröden Körnern: wärmebehandlungsbedingte Sprödigkeit / Rissbildung in der Nitrierschicht
· Die Bruchfläche weist Druckverformungen und Metallkratzer auf; Durch den Aufprall eines Fremdkörpers verursachter Bruch.
· Der Bruch entsteht an der Stelle der Keilnut im inneren Loch: Spannungskonzentration in der Keilnut
Entsprechende vorbeugende Maßnahmen
1. Inspektion der Materialbeschaffung: Durchführung zerstörungsfreier Prüfungen und Härteprüfungen an Schmiedeteilen; Überprüfung der Materialqualifikationsberichte; Kontrollieren Sie die Tiefe der Nitrierschicht für nitrierte Bauteile, um die Bildung spröder Nitrierschichten zu verhindern.
2. Zusammenbau: Kontrollieren Sie die axiale Vorspannung genau und überprüfen Sie die Koaxialität der Schraube. Reinigen Sie die Stirnfläche gründlich und verrunden Sie die Stufenkanten.
3. Betriebsablauf: Starten Sie den Kühler nicht gewaltsam; Stellen Sie sicher, dass das blockierte Material ausreichend erhitzt ist, um es zu schmelzen, bevor Sie den Antrieb in Betrieb nehmen. Installieren Sie einen Trichtermagneten zur Eisenentfernung.
4. Tägliche Inspektion: Überwachen Sie das Drehmoment und die Druckschwankungen der Haupteinheit; Führen Sie regelmäßige Inspektionen der Drucklager durch, um eine axiale Verschiebung zu verhindern.
Ähnliche Neuigkeiten
- Wie viele Formen werden für einen Türrahmensatz benötigt?
- Integriertes Anti-Bridging-Zufuhrsystem für die Extrusion von recyceltem Kunststoff
- Produktionslinie für mikroporöse Sickerrohre aus Gummischaum von Yongte erfolgreich für indischen Kunden in Betrieb genommen
- Vorteile von Bewässerungsrohren aus Gummi im Vergleich zu herkömmlichen Bewässerungsrohren
- Kann Yongte einen schlüsselfertigen Projektservice für eine WPC-Terrassendielenanlage liefern?
- 200 x 50 mm Recycling-Vollkunststoff-Schnittholzmaschine erfolgreich getestet
Hinterlassen Sie mir eine Nachricht
Neue Produkte


Nachrichtenempfehlungen