

Demontage und Montage paralleler Doppelschnecke für WPC-Granuliermaschine
SH75 Parallel Demontage- und Montageanleitung für Doppelschrauben
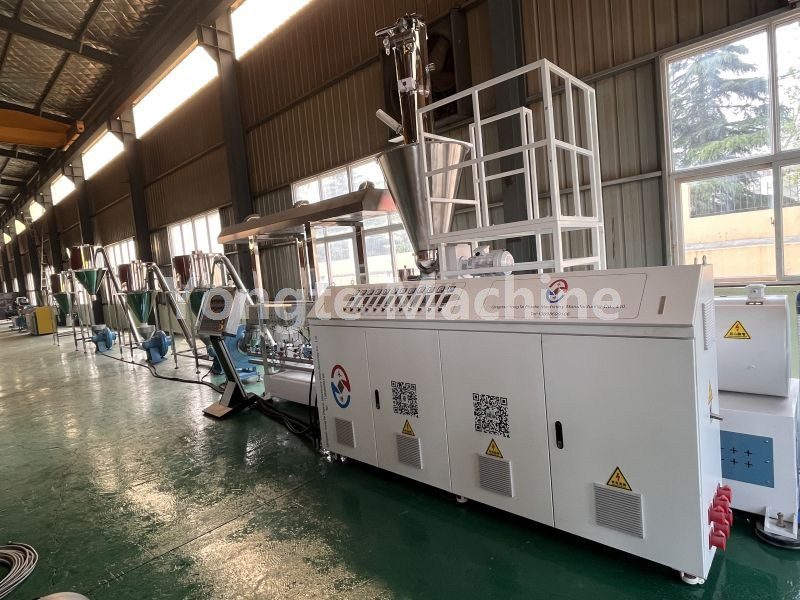
Wenn während des Betriebs der WPC-Granuliermaschine eine Wartung aufgrund von Verschleiß an der Schnecken- und Zylinderbaugruppe erforderlich ist, muss der Benutzer diese Komponenten zerlegen und wieder zusammenbauen. Die Demontage- und Montageverfahren für die modulare flache Doppelschneckenmaschine SH75 müssen in strikter Übereinstimmung mit den vorgeschriebenen Betriebsverfahren durchgeführt werden; Alle an diesen Vorgängen beteiligten Personen sollten sich vorab mit den Betriebsspezifikationen vertraut machen und geeignete Schutzmaßnahmen ergreifen, um Sicherheitsunfälle oder Geräteschäden durch unsachgemäßen Betrieb zu verhindern. Die vom Yongte-Ingenieurteam bereitgestellte Demontage- und Montageanleitung für flache Doppelschneckenmaschinen dient ausschließlich als Referenz für Bediener.
Anwendbar für: Yongte WPC Pelletizing SH75 Parallel-Doppelschneckenextruder – Baukastenartige parallele Doppelschnecken-Gewindekomponenten (Förderblöcke, Knetblöcke, Scherblöcke). Diese Komponenten müssen paarweise betrieben werden, wobei die linke und rechte Schraube richtig phasengesteuert sind, um die korrekte Phasenbeziehung zwischen den beiden Schrauben während der Montage sicherzustellen und so Komponenteninterferenzen oder einen abnormalen Gerätebetrieb aufgrund von Phasenabweichungen zu verhindern.
Bevor mit jedem Betrieb begonnen wird, muss das LOTO-Verfahren (Lockout/Tagout) strikt befolgt werden: Alle Stromquellen müssen getrennt werden und es muss sichergestellt werden, dass das Gerät vollständig heruntergefahren ist, um Personen- oder Geräteschäden durch versehentliches Starten zu verhindern.

1, Vorbereitung
1. Werkzeuge und Verbrauchsmaterialien
· Spezialwerkzeug zum Schraubenausdrehen, hydraulische Ziehvorrichtung/Presse, Kupferstab, Kupferschaufel, Kupferdrahtbürste, Holzhammer (direktes Schlagen mit einem Stahlhammer auf die Arbeitsfläche des Gewindeblocks ist verboten)
· Drehmomentschlüssel, Inbusschlüssel, Hochtemperatur-Antihaftfett (Molybdändisulfid-Hochtemperatur-Schmierfett), Markierstift, hochtemperaturbeständige Handschuhe, sauberer Holzblock/Gummiunterlage
· Reinigungsmittel, Druckluft, Schutzbrille
2. Herunterfahren vor dem Betrieb (bevor die Schraube aus dem Zylinder herausgezogen wird)
1. Reinigen Sie die Maschine vor dem Abschalten gründlich mit dem Reinigungsmittel und versuchen Sie, sämtliches Material aus dem Tank abzulassen.
2. Auf eine sichere Temperatur abkühlen lassen; Trennen Sie die Stromversorgung, platzieren Sie ein Warnschild und sperren Sie den Bereich ab. Schalten Sie Heiz-, Zuführ- und Vakuumsysteme aus.
3. Entfernen Sie die Maschinenkopfmatrize, die Mehrlochplatte, die Heizspule, das Thermoelement, die Vakuumabdeckplatte und den Zufuhranschluss.
4. Lösen Sie die segmentierten Flanschschrauben am Schneckenzylinder; Bereiten Sie sich darauf vor, die gesamte Doppelschneckenbaugruppe herauszuziehen.
2, Vollständiger Schraubenauszug (Vorprozess)
1. Trennen Sie die abtriebsseitige Kupplung des Untersetzungsgetriebes. Markieren Sie die Phase der linken und rechten Schrauben sowie des Keilprofils (dies ist wichtig, um zu verhindern, dass durch eine falsche Installationsphase Komponenten beschädigt werden).
2. Betriebs-/Hydraulikvorrichtung: Horizontales Synchronisieren des Herausziehens von zwei Schrauben; Stellen Sie sicher, dass beide Schrauben parallel im Eingriff bleiben – ziehen Sie sie nicht mit Gewalt auf einer Seite.
3. Legen Sie es auf einen Holzblock. Halten Sie die Schraube so hängen, dass sie nicht in direkten Kontakt mit dem Boden kommt, was zu einer Beschädigung des Gewindeprofils führen könnte.
4. Reinigen Sie die Materialien, solange sie noch heiß sind: Verwenden Sie eine Kupferschaufel und eine Kupferbürste, um Karbide zu entfernen. Wenn das Material zwischen dem Gewindeblock und dem Dorn stecken bleibt, wenden Sie eine örtliche, gleichmäßige Erwärmung an, um das Material vor dem Zerlegen zu erweichen. Es ist strengstens verboten, das Bauteil einer starken lokalen Erwärmung auszusetzen.

3, Verfahren zur Demontage des Gewindeblocks (Komponente) (nacheinander vom Maschinenkopf zum Ende des Untersetzungsgetriebes zerlegen)
Reihenfolge: Vordere Sicherungsmutter → Radialer Sicherungsring → Jeder Satz Gewindekomponenten
1. Lösen Sie die vordere Sicherungsmutter (sie hat normalerweise ein Innengewinde – kehren Sie die Gewinderichtung nicht um); Entfernen Sie dann die Sicherungsmutter, die Druckscheibe und den Positionierungsring.
2. Entfernen Sie die Gewindeblöcke Gruppe für Gruppe und entfernen Sie dann die gepaarten A/B-Schraubenkomponenten an derselben Position. Markieren Sie jede Komponentengruppe mit einem Markierstift – unter Angabe der Positionsnummer + Seite (vorne/hinten) + Schraubenausrichtung (links/rechts); Machen Sie ein Foto, um das Montageablaufdiagramm zu dokumentieren.
3. Auf dem Dorn festsitzender Gewindeblock: Verwenden Sie zum axialen Pressen mit Hilfe einer Kupferstange eine hydraulische Presse in Kombination mit Spezialwerkzeugen. Es ist strengstens verboten, schräg auf die Gewindefläche zu schlagen oder diese aufzubrechen. Es ist außerdem strengstens verboten, die Arbeitsfläche des Bauteils direkt mit einem Autogenbrenner zu erhitzen.
4. Nach der vollständigen Demontage: Reinigen Sie die Keilverzahnung des Kernstifts, den Außendurchmesser des Kernstifts und die innere Keilnut des Bauteils. Entfernen Sie angesammelte Kohlenstoffablagerungen oder verhärtetes Material. Überprüfen Sie die Verzahnung auf Verschleiß, Risse oder Absplitterungen.
5. Bauteilinspektion: Auf Verschleiß an Gewindeprofilen und Eingriffsflächen sowie auf Lochfraß oder Risse prüfen; Bauteile mit übermäßigem Verschleiß sind sofort zu verschrotten; Schleifen oder Reparieren ist verboten; Solche Komponenten dürfen nicht erneut in die Maschine geladen werden.

4, Gewindeblockbaugruppe (Montage in umgekehrter Reihenfolge gemäß den Originalzeichnungen oder Markierungen, vom Getriebeende zum Maschinenkopfende)
1. Reinigen Sie die Kernverzahnung und die Innenverzahnung des Bauteils. Tragen Sie eine dünne Schicht Hochtemperatur-Antihaftfett auf (tragen Sie keine dicke Schicht auf, um eine Ansammlung von verkohltem Material während der Produktion zu verhindern).
2. Montieren Sie die Gewindeblöcke der Reihe nach entsprechend der Markierungsreihenfolge; Installieren Sie sie paarweise und achten Sie darauf, dass die Eingriffsphasen der A- und B-Schrauben ausgerichtet sind. Stellen Sie sicher, dass die Endflächen der Komponenten fest und ohne Spiel aneinander gedrückt werden und dass die Verzahnung vollständig sitzt.
Förderblock, Knetblock und Scherblock haben eine vorgegebene Ausrichtung und dürfen nicht in umgekehrter Richtung eingebaut werden; Die Drehrichtung und der Winkel des Knetblocks müssen strikt den Prozesszeichnungen entsprechen.
Drehen Sie für jeden installierten Satz die beiden Schrauben manuell, um ein reibungsloses Einrasten ohne Blockieren oder Kratzen sicherzustellen.
3. Installieren Sie nacheinander den Positionierungsring und die Druckscheibe und ziehen Sie dann die vordere Sicherungsmutter fest.
4. Ziehen Sie die Sicherungsmutter mit dem angegebenen Drehmoment an (75 Nm; beziehen Sie sich im Allgemeinen auf das vom Hersteller empfohlene Drehmoment; führen Sie den diagonalen Voranzug in 2–3 Schritten durch – ziehen Sie nicht alles auf einmal fest).
5. Nachdem die Montage abgeschlossen ist, stellen Sie die beiden Schrauben manuell ein: Sorgen Sie für eine gleichmäßige, kontinuierliche Drehung ohne Blockierungen oder ungewöhnliche Klopfgeräusche; Zwischen den beiden Schrauben darf keine Metallreibung auftreten.
6. Überprüfung: Vergleichen Sie die Fotos mit den Originalbaugruppenfotos, um die Reihenfolge, Ausrichtung und Menge der Komponenten zu überprüfen.

5. Schrauben Sie den Lauf wieder zusammen
1. Reinigen Sie das Laufinnere gründlich; Stellen Sie sicher, dass die Buchse frei von verkohltem Material ist, und prüfen Sie die Buchse auf Verschleiß.
2. Die beiden Schrauben bleiben mit konstanter Phase im Eingriff; Beim horizontalen, synchronen Einschieben des Laufs wird der Widerstand sofort erkannt und die Maschine sollte nicht mit übermäßiger Kraft betrieben werden.
3. Montieren Sie die hintere Kupplung, richten Sie sie an der zuvor markierten Spline-Phase aus und befestigen Sie die Verbindungshülse und den Positionierungsstift.
4. Bringen Sie die Fassflansche für jeden Abschnitt wieder an und ziehen Sie die Flanschschrauben in diagonalen Schritten fest.
5. Wiederherstellungsheizspule, Thermoelement, Vakuumanschluss, Zuführabschnitt, Maschinenkopfmatrize

6, Probelaufinspektion
1. Stellen Sie alle Kabelverbindungen wieder her, lösen Sie das LOTO, drehen Sie die Welle manuell einige Umdrehungen bei niedriger Geschwindigkeit und stellen Sie sicher, dass keine ungewöhnlichen Reibungsgeräusche auftreten.
2. Führen Sie einen Joggingtest ohne Last und mit niedriger Geschwindigkeit durch und überwachen Sie dabei Strom und Vibration. Wenn keine Anomalien festgestellt werden, erhöhen Sie die Temperatur. Nachdem die Temperatur erhöht wurde, führen Sie zur erneuten Überprüfung einen weiteren Drehtellertest durch (da die Ausrüstung aufgrund der Wärmeausdehnung zum Blockieren neigen kann).
3. Führen Sie eine Probeproduktion mit langsamer Zuführung durch; Drehmoment- und Druckschwankungen überwachen; Bestätigen Sie, dass keine Auffälligkeiten vorliegen.
7. Hauptrisiken und Kontraindikationen (75 duale Hochfrequenz-Fehlerpunkte)
1. ❌ Es ist verboten, mit einem Stahlhammer auf die Arbeitsfläche des Gewindeblocks zu schlagen; Andernfalls kann es zum Absplittern der Kanten oder zum Verlust der Legierungsschicht kommen, was zum sofortigen Ausschuss führt.
2. ❌ Falsche Phaseninstallation führt zu erzwungener Motordrehung: Direktes Lösen des Klemmblocks oder Zerkratzen der Laufbuchse.
3. ❌ Wenn sich vor der Montage Kohlenstoffablagerungen oder Eisenspäne auf der Endfläche des Gewindeblocks befinden → kann dies zu Oberflächenschäden oder zum Festkleben der Komponente führen, sodass die Komponente beim nächsten Demontagezyklus nicht mehr entfernt werden kann.
4. ❌ Übermäßiges oder unzureichendes Drehmoment der Sicherungsmutter: Ein unzureichendes Drehmoment kann dazu führen, dass sich Komponenten verschieben oder brechen. Ein zu hohes Drehmoment kann dazu führen, dass die Mutter beim nächsten Demontagevorgang festsitzt.
5. ❌ Ein einseitiges Herausziehen der Schraube führt zu einer Fehlausrichtung zwischen den beiden Schrauben und zu Bauteilkollisionen.
6. ✅ Machen Sie Fotos und markieren Sie die Komponenten während der Demontage – dies ist besonders wichtig für Baugruppen, die aus mehreren ineinandergreifenden Blöcken bestehen, da es sehr leicht ist, die Reihenfolge oder den Winkel allein aufgrund der Erinnerung falsch auszurichten.
Ähnliche Neuigkeiten
- Wie kann das Problem der Fehlausrichtung der WPC-Türleiste gelöst werden?
- Formoptimierung für Kunststoffabfallmaschinen
- Ursachen für plötzlichen Schneckenbruch während des Betriebs des WPC-Granulator-Extruders
- Yongte optimiert die Produktion mikroporöser, durchlässiger Rohre
- Innovative wasserlose Reinigungslösung revolutioniert das Recycling von Kunststofffolien
- Erfolgreicher Probelauf für die Produktionslinie für PE-Kunststoffabfälle
Hinterlassen Sie mir eine Nachricht


