Warum statten wir PE-Rohrextruder mit 33:1 L/D aus?
Vorteile der Verwendung eines Extruders mit einem L/D-Verhältnis von 33:1 für die Herstellung von PE-Wasserrohren
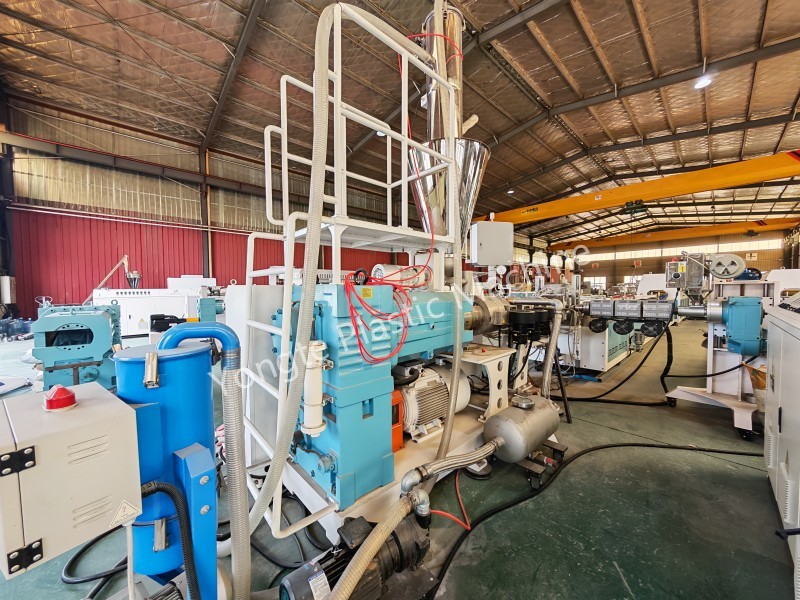
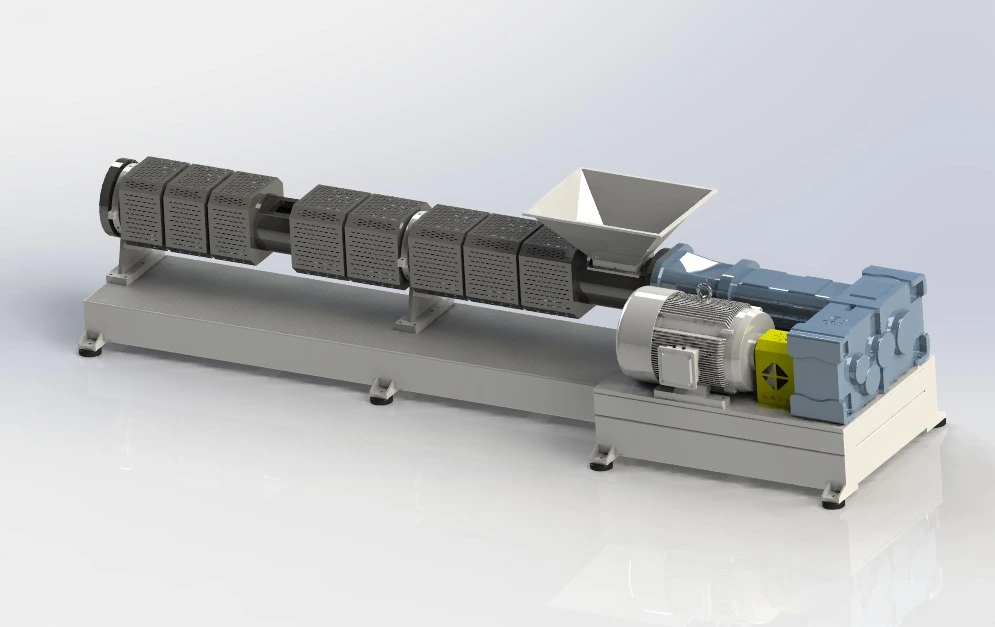
Unser Unternehmen ist auf die Herstellung von Anlagen zur Herstellung von PE-Rohren spezialisiert. Um den Anforderungen von PE-Rohrextrusionsprozessen gerecht zu werden, haben wir eine Reihe von Extrudern mit einem Verhältnis von Länge zu Durchmesser von 33:1 auf den Markt gebracht, darunter die SJ65/33 16–63 mm PE-Rohrausrüstung, die SJ75/33 75–160 mm PE-Rohrproduktionslinie, die SJ90/33 160–315 mm PE-Rohrextrusionslinie und die SJ120/33 Produktionsanlagen für PE-Rohre 300–500 mm. Diese Geräteserie hat in tatsächlichen Produktionsanwendungen zahlreiche herausragende Vorteile bewiesen und ermöglicht es produzierenden Unternehmen, die Rohrqualität zu verbessern und die Produktionseffizienz zu optimieren.
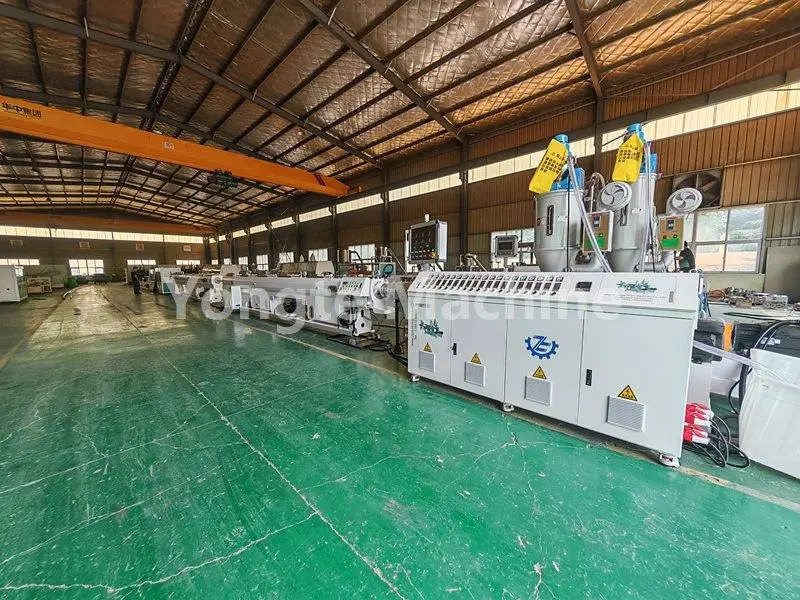
Der folgende Abschnitt gibt einen detaillierten Überblick aus verschiedenen Perspektiven.
I. Vorteile der Plastifizierung und des Formens
1. Durch gründliches Aufschmelzen wird die Bildung von Kristallisationspunkten und nicht geschmolzenen Partikeln minimiert. Der verlängerte Schneckenweg sorgt für eine optimale Verweilzeit des Materials im Zylinder, sodass HDPE-Partikel nach und nach schmelzen. Dies ermöglicht einen sanfteren Übergang vom festen in den geschmolzenen Zustand und verhindert, dass sich lokal ungeschmolzenes Material ansammelt. Darüber hinaus verringern die glatten Innen- und Außenflächen des Rohrs das Auftreten von Nadellöchern und Kristallisationsfehlern und verringern so das Risiko eines Rohrbruchs.
2. Bei PE-Wasserversorgungsrohren verbessert die Zugabe von Ruß zum Farbmasterbatch – zusammen mit der effektiven Dispersion von recyceltem Material – die Anti-Aging-Leistung; Viele Produktionslinien verwenden auch recyceltes Material. Ein 33:1-Schneckenmischer sorgt für einen ausreichenden Mischhub, um eine gleichmäßige Rußverteilung zu gewährleisten, die Bildung von Rußagglomeraten zu minimieren und so die langfristige Witterungsbeständigkeit der Rohre zu gewährleisten. Darüber hinaus führt die Verwendung von recyceltem Material zu einer überlegenen Homogenität der Schmelze.
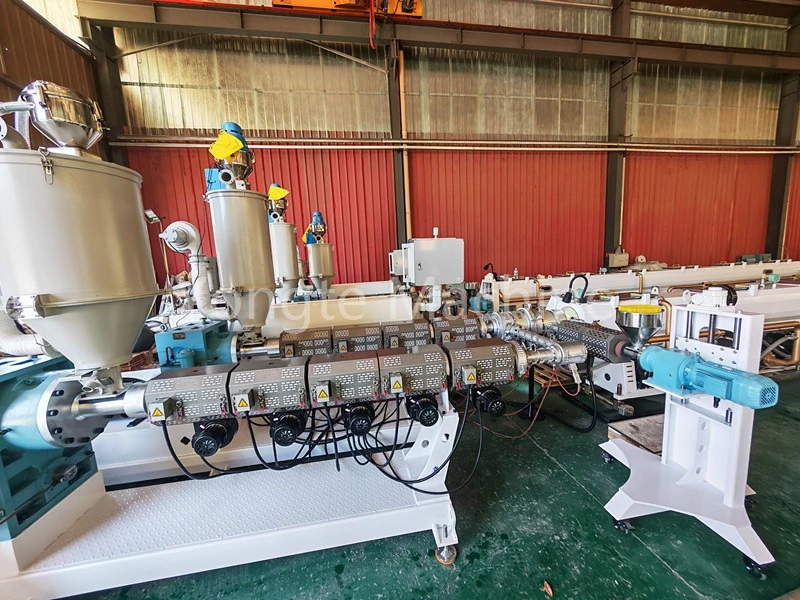
2. Ein stabiler Schmelzedruck gewährleistet eine hohe Maßgenauigkeit der Schläuche.
1. Eine längere Dosierstrecke führt zu einer geringeren Extrusionspulsation. Mit einem längeren Dosierabschnitt in einem Langschneckenextruder wird die Schmelze innerhalb des Dosierabschnitts gründlicher stabilisiert und gepuffert, was zu geringeren Schwankungen im Schmelzedruck, einer stabilen Auslassströmungsrate und einer besseren Dimensionskonsistenz der extrudierten Rohre führt.
2. Eine gleichmäßige Wandstärke und kontrollierbare Elliptizität, gepaart mit einer stabilen Druckleistung, führen unmittelbar zu engen Wandstärketoleranzen und einer geringen Elliptizität der Rohrprodukte. PE-Druckrohre sind drucktragende Rohrleitungsmaterialien; Eine gleichmäßige Wandstärke ist entscheidend, um die Einhaltung der Anforderungen an die Ringsteifigkeit und die statische hydrostatische Festigkeit sicherzustellen. Dadurch wird die Ausfallrate bei Endproduktinspektionen reduziert und diese Rohre eignen sich ideal für längere, kontinuierliche und stabile Produktionsabläufe.
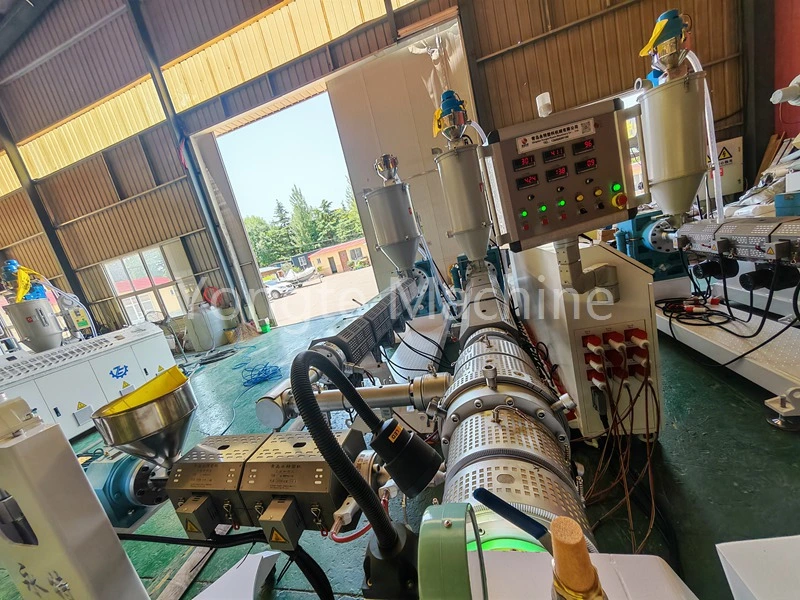
III. Breites Prozessspektrum und starke Produktionsanpassungsfähigkeit
1. Es besteht ein größeres Potenzial zur Steigerung der Produktionskapazität. Im Vergleich zu einer 30:1-Schnecke ermöglicht eine 33:1-Schnecke höhere Extrusionsgeschwindigkeiten und einen höheren Ausstoß bei gleichem Schneckendurchmesser, wodurch die Produktionskapazität pro Zeiteinheit erheblich gesteigert wird. Gleichzeitig wird die übermäßige Scherbeanspruchung vermieden, die mit 38:1- oder 40:1-Schnecken einhergeht, wodurch eine Produktionssteigerung gewährleistet und gleichzeitig die nachteiligen Auswirkungen einer übermäßigen Scherung abgemildert werden.
2. Hohe Toleranz gegenüber Rohstoffschwankungen: Bei geringfügigen Abweichungen in den Chargeneigenschaften der Rohstoffe oder im Verhältnis des recycelten Materials kann der Prozess einfacher angepasst werden, wodurch die Wahrscheinlichkeit von Qualitätsschwankungen verringert und dadurch die Fehlertoleranz bei der Produktion erhöht wird.
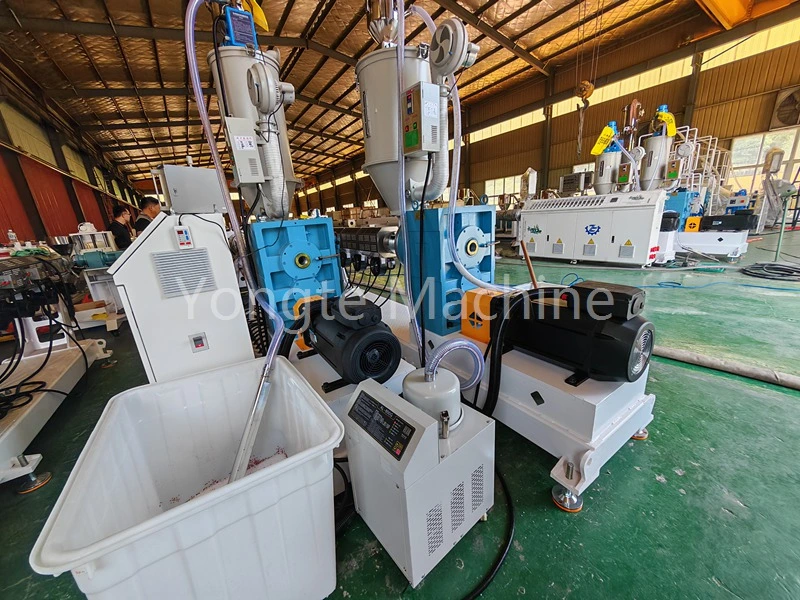
IV. Verhindert den thermischen Abbau, um die mechanischen Eigenschaften von PE-Materialien zu erhalten
· HDPE reagiert empfindlich auf Wärmeentwicklung bei übermäßiger Scherung: Im Vergleich zu langen Schnecken mit einem Verhältnis von >36:1 sorgt ein Schneckenverhältnis von 33:1 dafür, dass die Verweilzeit nicht zu lang wird. Folglich bleiben die thermische Vorgeschichte und das Scherprofil, denen das Material im Zylinder ausgesetzt ist, moderat, sodass die Scherwärme wirksam kontrolliert werden kann. Dieser Ansatz verhindert die Spaltung von Molekülketten, stellt sicher, dass sich die Zugfestigkeit und die hydrostatische Druckleistung der Rohre nicht verschlechtern, und vermeidet das Auftreten von Sprödigkeit, Vergilbung oder Verkohlungspartikeln in den Rohren.
Kurz gesagt: Eine Plastifizierung reicht aus, aber sie „kocht“ das PE nicht.
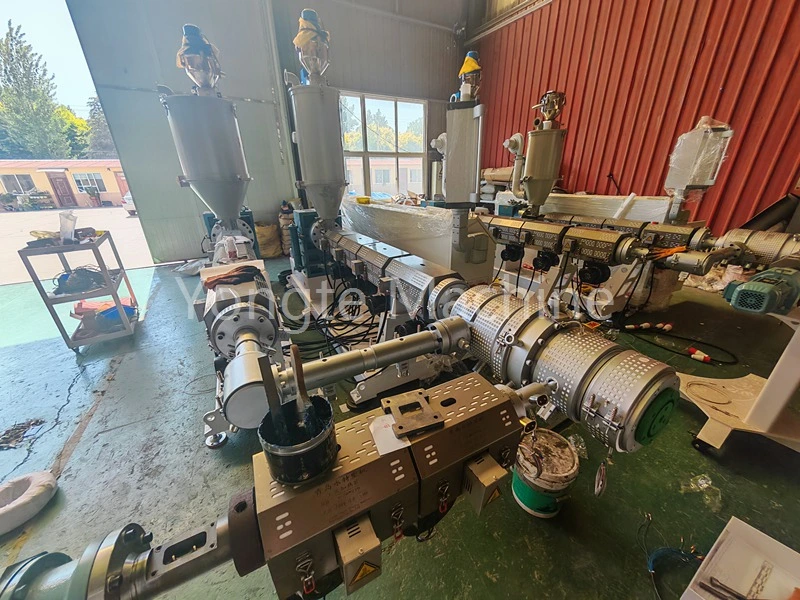
V. Gesamtkosteneffizienz der Ausrüstung (aus technischer Sicht)
· Im Vergleich zu 30:1 bietet diese Variante eine höhere Obergrenze der Produktqualität sowie einen größeren Spielraum für eine Verbesserung der Plastifizierungsqualität und der Gleichmäßigkeit der Schmelze, wodurch sie für PE-Rohre mit großem Durchmesser, Hochgeschwindigkeitsproduktionslinien und druckbeständige Rohrleitungsanwendungen im Freien geeignet ist.
· Im Vergleich zu 38/40:1 bietet die 33/1-Variante einen geringeren Host-Stromverbrauch, einen geringeren Energieverbrauch, weniger Schraubenverschleiß, geringere Wartungskosten und eine verbesserte Beständigkeit gegen überhitzungsbedingte Verschlechterung. Aus diesem Grund übernimmt die HDPE-Druckrohrindustrie weithin 33:1 als bevorzugte Standardspezifikation, um Produktionskapazität, Produktqualität und Energieeffizienz in Einklang zu bringen.
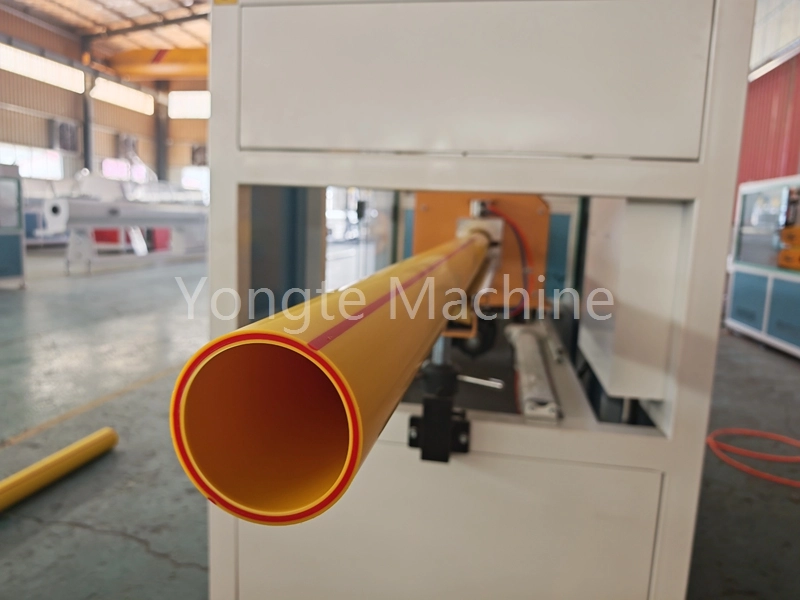
Zusammenfassung
Der PE-Rohrextruder mit einem Verhältnis von Länge zu Durchmesser von 33:1, der für die Herstellung von PE-Wasserversorgungsrohren entwickelt wurde, sorgt für eine gründliche Plastifizierung des Materials, fördert eine gleichmäßige Verteilung von Ruß und recyceltem Material in der Schmelzphase, verhindert Leistungsschwankungen durch lokale Agglomeration, sorgt für einen stabilen Schmelzedruck und erreicht eine hohe Präzision bei der Kontrolle der Rohrwandstärke. Während er die Produktionskapazität aufrechterhält, kontrolliert dieser Extruder effektiv die Scherwärme, verhindert den Abbau von HDPE und garantiert die hydrostatische Festigkeit und Witterungsbeständigkeit der Rohre. Darüber hinaus bietet es eine hohe Prozessanpassungsfähigkeit und gleicht Produktqualität mit Produktionskosten aus, was es zur bevorzugten Wahl für Produktionslinien für HDPE-Druckrohre macht.
Ähnliche Neuigkeiten
- Vorteile von Bewässerungsrohren aus Gummi im Vergleich zu herkömmlichen Bewässerungsrohren
- Kann Yongte einen schlüsselfertigen Projektservice für eine WPC-Terrassendielenanlage liefern?
- 200 x 50 mm Recycling-Vollkunststoff-Schnittholzmaschine erfolgreich getestet
- Yongte WPC-Säulenherstellungsmaschine mit Coextrusion wurde erfolgreich getestet
- Wie können Plastikfolienabfälle zur Herstellung von Wood-Plastic-Composite-Produkten (WPC) genutzt werden?
- Temperatureinstellung der WPC-Extrusionsmaschine
Hinterlassen Sie mir eine Nachricht